
Během vyšetřování selhání ložisek mi vedoucí údržby ukázal vadné ložisko dopravníku. Skříň byla plná maziva, valivá tělesa měla vyleštěnou oběžnou dráhu a těsnění prosakovala. Tým promazával každé ložisko podle pevného plánu. Výsledkem byl klasický případ přemazání: příliš mnoho maziva v dutině způsobuje, že valivá tělesa stloukají mazivo, vytvářejí teplo a nakonec poškodí ložisko.
Přemazání je běžnější, než si většina týmů údržby uvědomuje. Problém není v tom, že by mazivo bylo špatné, ale v tom, že množství, frekvence a způsob jsou často založeny spíše na zvyku než na skutečných požadavcích ložiska. V této příručce vysvětlíme, co se stane, když je ložisko přemazáno, proč k tomu dochází a jak tomu předejít.
Co dělá nadměrné mazání s ložiskem
Příliš mnoho maziva v dutině ložiska vytváří řadu mechanických a tepelných problémů. Prvním efektem je churning. Když se valivá tělesa roztočí, musí protlačit přebytečný tuk. To spotřebovává energii a přeměňuje ji na teplo. Nárůst teploty narušuje strukturu maziva, urychluje oxidaci a může způsobit změknutí maziva a jeho únik přes těsnění.
Nárůst teploty a namáhání těsnění
Za normálních podmínek běží správně namazané ložisko blízko okolní teplotě plus 10 až 20 stupňů Celsia, v závislosti na zatížení a rychlosti. Když objem maziva překročí volný prostor, teplota může stoupnout daleko za tento rozsah. Každé zvýšení provozní teploty o 10 stupňů Celsia zkracuje životnost maziva zhruba na polovinu, což znamená, že ložisko poběží s degradovaným mazivem dlouho před dalším plánovaným mazáním.
Energetické ztráty a skryté náklady
Stírání také zvyšuje točivý moment ložiska. To se projevuje vyšším proudem motoru, vyšší spotřebou energie a dodatečným zatížením hřídele. Náklady nejsou jen samotné ložisko. Zahrnuje ztracený čas výroby, práci při výměně a plýtvání energií každou hodinu provozu stroje.
Níže uvedená tabulka shrnuje praktické rozdíly mezi správným mazáním a přemazáním.
| Podmínka | Správné mazání | Přemazání |
|---|---|---|
| Teplota ložiska | Stabilní, blízko okolí | Stoupá nad normální rozsah |
| Stav těsnění | Normální tlak, žádný únik | Vnitřní tlak se zvyšuje, těsnění může unikat |
| Obsluha valivých těles | Mazivo vytváří tenký olejový film | Mastnota se stlouká, film se rozpadá |
| Spotřeba energie | Žádné výrazné zvýšení | Vyšší točivý moment a proud motoru |
| Životnost ložiska | Předpokládaná životnost | Předčasné selhání |
Proč dochází k nadměrnému mazání
Přemazání je zřídkakdy úmyslné. Obvykle pochází z nedostatku pokynů ohledně toho, kolik maziva je skutečně potřeba. Nejčastější příčinou je mentalita „více, tím lépe“, posílená tím, že při běhu nevidíte dovnitř ložiska.
Pevné plány a nadměrné dutiny
Velikost dutiny hraje roli. Uložená ložiska, zejména jednotky polštářových bloků, mají velké vnitřní prostory. Technik s mazací pistolí může vyplnit celou dutinu. Například jednotka polštářového bloku řady UCP se může zdát, že potřebuje více maziva, protože pouzdro je velké, ale samotné ložisko potřebuje pouze malou část tohoto prostoru. Přeplnění krytu vede ke stejným účinkům víření a zahřívání.
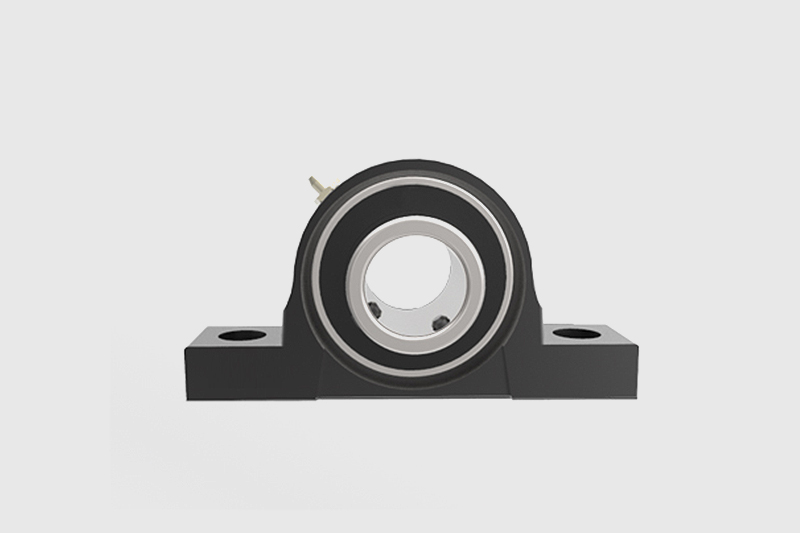 Jednotky polštářových bloků: série UCP HT200 nebo QT450-10, QT450-10 je pouze pro řady PFTD2 a FCT2. Zobrazit produkt →
Tlak jako falešný signál
Další častou chybou je použití tlaku mazací pistole jako vodítka. Některé postupy údržby pumpují, dokud se na těsnění neobjeví mazivo. Tento tlak může poškodit těsnění. Mnoho mazacích lisů dodává tlak daleko nad rámec toho, co může vydržet břitové těsnění, takže následný tlak jako signál může snadno vytlačit mazivo do míst, kam by nemělo jít.
Určení správného objemu maziva
Správné množství maziva se vypočítává z volného prostoru ložiska, nikoli z objemu pouzdra. Volný prostor je vnitřní objem, který nezabírají valivá tělesa, klec a oběžné dráhy. Obecně platí, že objem náplně by měl být přibližně jedna třetina až polovina volného prostoru, s nižšími procenty při vyšších rychlostech.
| Rychlost ložiska | Doporučené zaplnění volného místa |
|---|---|
| Nízká rychlost, pod 500 ot./min | 40–60 % |
| Střední rychlost, 500-1500 ot./min | 30–40 % |
| Vysoká rychlost, nad 1500 ot./min | 20–30 % |
Důležitá je také konzistence maziva vyjádřená jako třída NLGI. Pro větší ložiska, kde je objem náplně nižší, je často dobrou volbou měkčí mazivo s vyšší viskozitou oleje. U menších ložisek, která se pohybují vysokou rychlostí, pomáhá tužší třída odolávat otáčivému pohybu. Okolní podmínky, jako je vystavení prachu nebo vodě, ovlivňují také typ těsnění a interval domazávání.
U zapouzdřených ložisek výrobce mazivo předem naplní a uživatel by neměl přidávat další. U otevřených ložisek nebo ložisek se schopností domazávání by měl být objem maziva upraven podle otáček, zatížení a provozní teploty. V případě pochybností začněte s menším množstvím a po spuštění sledujte teplotu.
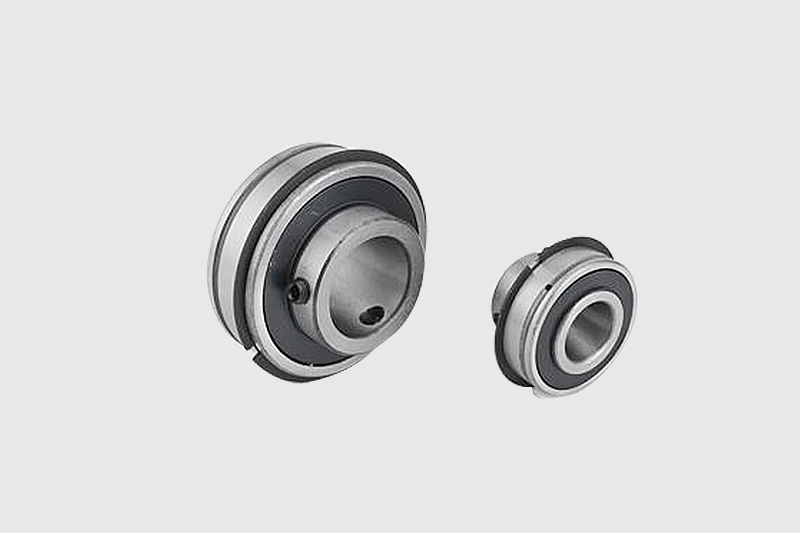 Řada ložisek SER s domazatelnou vložkou Na rozdíl od standardních zapouzdřených ložisek klade řada SER důraz na funkci „domazávání“. Tato konstrukce umožňuje uživatelům doplňovat mazivo během provozu, což efektivní... Zobrazit produkt →
U vložkových ložisek používaných v zemědělských nebo potravinářských zařízeních závisí interval mazání na aplikaci. Výběr správného maziva pro ložiska vložek je stejně důležitý jako množství a nesprávný základový olej nebo konzistence mohou způsobit předčasné selhání. Podívejte se na náš průvodce výběr maziva pro ložiska pro více podrobností.
Praktické kroky, jak zabránit nadměrnému mazání
Prevence nadměrného mazání vyžaduje kombinaci správné techniky a realistického plánu mazání. Při přebalování nebo přidávání maziva do ložiska použijte následující postup:
- Před nasazením mazacího lisu vyčistěte mazací šroubení a jeho okolí.
- Před přidáním dalšího maziva zkontrolujte specifikaci maziva a provozní teplotu.
- Přidejte pouze vypočítanou částku na základě volného místa, nikoli velikosti krytu.
- Po přidání maziva krátce projeďte ložiskem, aby se mazivo rozprostřelo.
- Sledujte teplotu v blízkosti krytu. Pokud stoupne o více než 10 až 15 stupňů Celsia nad normální hodnotu, zastavte se a prozkoumejte.
Před přidáním maziva také počkejte, dokud ložisko nevychladne. Přidání čerstvého maziva do horkého ložiska může způsobit, že se nové mazivo roztaví a vyteče, čímž se problém zhorší. Kdykoli je to možné, používejte mazací lis s dávkovacím zařízením. Mazací pistole bez měřiče dokážou na jedno čerpadlo dodat více než požadované množství, zejména na malá ložiska.
Zvažte konstrukci ložiska a typ těsnění
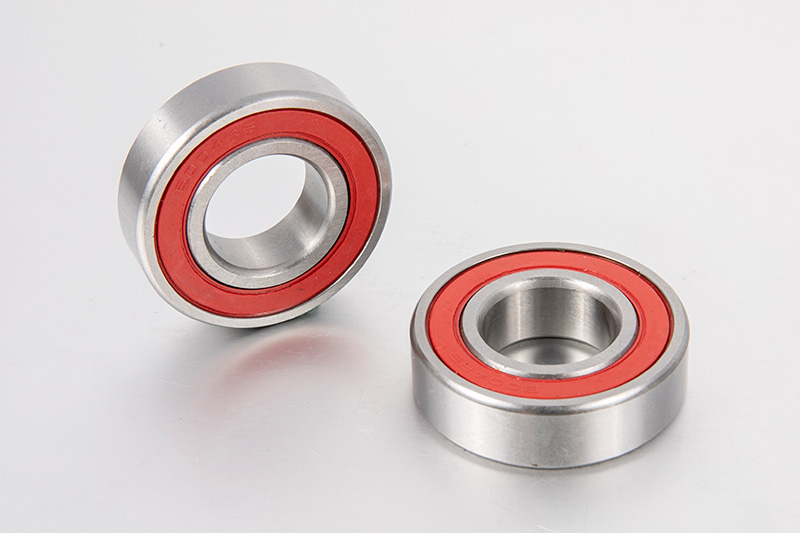
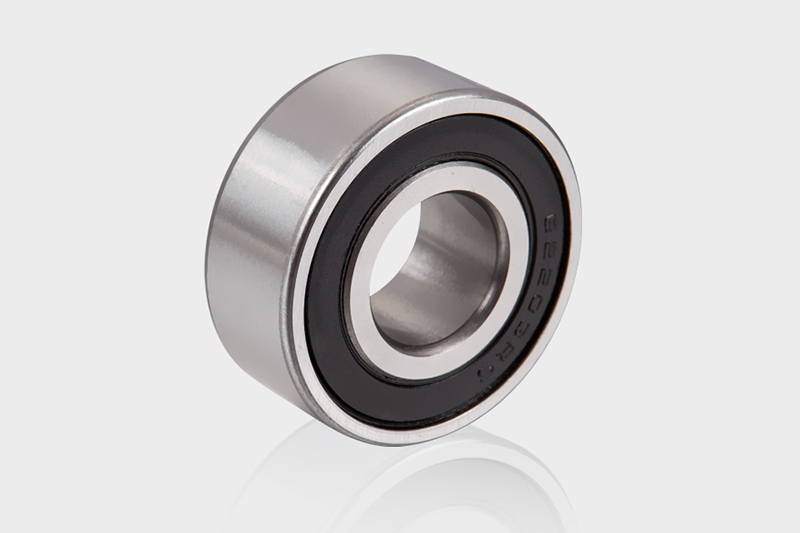
Ložiska, která jsou předmazána a utěsněna z výroby, nepotřebují další mazivo. Přidání maziva do utěsněného ložiska je častou příčinou selhání těsnění. Konstrukce dvoukontaktního těsnění v našich kuličkových ložiscích řady 6000 zadržuje mazivo uvnitř a nečistoty, což zajišťuje delší životnost bez nutnosti častého domazávání.
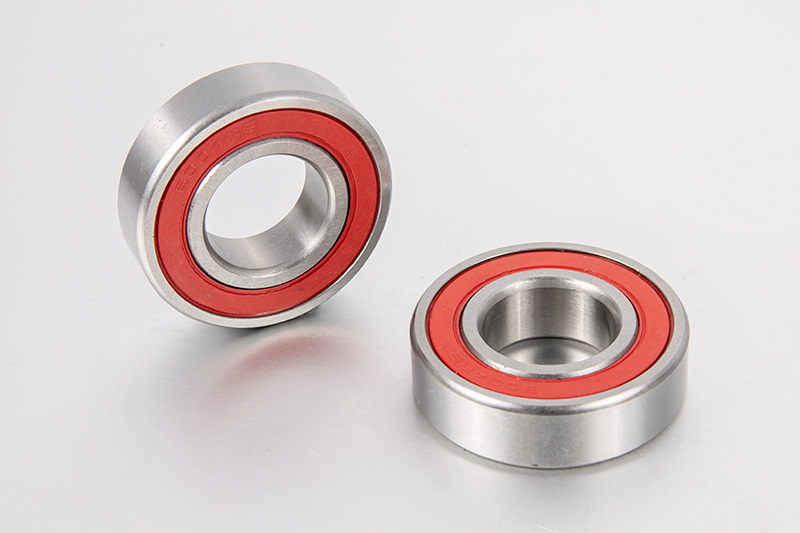 Série 6000 Dvoukontaktní těsnění Kuličkové ložisko s hlubokou drážkou 1. Vynikající těsnící výkon: Celková ochrana proti kontaminaci Zobrazit produkt →
U strojů, které vyžadují pravidelné mazání, zvolte provedení ložiska s přístupnou mazací dráhou. Domazatelná ložisková vložka, jako je řada SER, má mazací otvor a správný těsnící systém, který umožňuje personálu údržby doplňovat mazivo ve správných intervalech, aniž by došlo k přeplnění dutiny.
Sečteno a podtrženo
Přemazání ložisek je chyba mazání, které lze předejít. Zvyšuje teplo, poškozuje těsnění, plýtvá energií a zkracuje životnost ložisek. Nejlepší obranou je vypočítat správný objem maziva, použít metodu řízeného mazání a zkontrolovat teplotu ložiska po namazání.
Při výběru ložiska pro vaši aplikaci zvažte, jak konstrukce podporuje řízení mazání. Utěsněné ložisko snižuje potřebu pravidelného mazání, zatímco domazávací ložisko vám poskytuje větší kontrolu, když je nutná údržba. Správné ložisko v kombinaci se správným objemem maziva a intervalem zajistí životnost, na kterou bylo vaše zařízení navrženo.