
Když ložisko dopravníku běží 20 hodin denně, technik, který ručně doplňuje mazivo každé tři měsíce, odhaduje. Ložisko může před další údržbou několik týdnů vyschnout nebo může být plně stlačeno mazací pistolí, což způsobí tření a teplo. Oba výsledky končí na stejném místě: selhání ložiska a neplánované zastavení. Automatizované dávkování maziva to mění dodáním odměřeného množství maziva do ložiska ve správný čas, bez závislosti na něčí paměti nebo přístupu k mazacímu bodu.
Co je automatické dávkování maziva?
Automatizované dávkování maziva, nazývané také centralizované mazání, je mechanický proces, který v pravidelných intervalech dodává přesné množství maziva nebo oleje do jednoho nebo více mazacích míst. Čerpadlo a nádrž jsou umístěny vedle zařízení a dávkovací moduly v blízkosti každého ložiska uvolňují malý kontrolovaný výstřik maziva. U mnoha průmyslových strojů k tomu dochází, když je ložisko v provozu, takže čerstvé mazivo zůstává v kontaktní zóně.
Důležitý je termín „dávkování“. Popisuje naměřený opakovatelný objem maziva, který dosáhne ložiska. V manuálním programu může mazací armatura obdržet kdekoli od 10 do 30 gramů v závislosti na tom, kdo drží pistoli. V automatizovaném dávkovacím systému obdrží stejné ložisko stejnou gramovou hmotnost v každém cyklu na základě velikosti ložiska, rychlosti a zatížení.
Proč je pro spolehlivost ložisek důležité přesné dávkování
Mazání ložisek není proces „více, tím lépe“. Přemazání a nedostatečné mazání způsobují specifické formy poškození. Nedostatečné mazání zanechává tenký nebo rozbitý olejový film, což umožňuje kontakt kov na kov, který způsobuje opotřebení, rýhy a teplo. Přemazání vyplňuje příliš velkou část dutiny ložiska a nutí valivá tělesa stloukat mazivo. Toto víření zvyšuje teplotu, může poškodit těsnění a může skutečně vytlačit mazivo z ložiska.
Objemy dávkování jsou stanoveny výrobci ložisek a průmyslovými standardy. U kuličkového ložiska s průměrem díry asi 20 mm je doporučený objem maziva často pouze 10 až 20 procent volného prostoru uvnitř ložiska. To je malé množství, možná několik gramů, a proto je ruční mazací pistole tak snadno zneužitelná. Automatizované dávkovací systémy respektují tyto limity, a proto se používají v aplikacích, kde je těžko dosažitelné ložisko nebo kde jsou krátké intervaly mazání.
Jak dávkovací systémy fungují v praxi
Dávkovací systém maziva obvykle obsahuje čtyři části: zásobník nebo nádrž na mazivo, čerpadlo, rozvody a dávkovací jednotky. V jednopotrubním progresivním systému centrální čerpadlo stlačuje přívodní potrubí a nutí mazivo, aby se pohybovalo přes řadu dávkovacích ventilů. Každý ventil odměřuje fixní dávku a poté mazivo předává dalšímu ventilu. Tato konstrukce dobře funguje u strojů s více ložisky, která lze seskupit, jako jsou dopravníky nebo převodovky.
Dvoulinkový systém využívá dvě napájecí vedení, která se střídají, což umožňuje systému dobíjet, zatímco jedna linka je napájena. Vícebodové přímé maznice používají jediné čerpadlo s více výstupy a jsou běžné u menších strojů. Ve všech případech regulátor nastavuje interval dávkování na základě pracovního cyklu, provozní teploty a prostředí kolem ložiska.
Správný dávkovací interval je jen zřídka pevným měsíčním datem. Ložisko v prašné pile může potřebovat malou dávku každých pár hodin, zatímco ložisko ventilátoru v čistých prostorách může potřebovat jen několik výstřelů za rok. Přizpůsobení dávky skutečným provozním podmínkám ložiska je to, co odděluje spolehlivý systém od nákladů na údržbu.
Vyberte si ložiska, která fungují s automatickým dávkováním
Ne každé ložisko lze snadno připojit k dávkovací lince. Ložiska používaná v automatizovaných systémech by měla mít mazací otvor nebo mazací fitink, který lícuje s dávkovacím modulem. Měly by mít také konstrukci pouzdra, která umožní mazivu dostat se k valivým prvkům bez úniku ven. Například vkládací ložiska a jednotky polštářových bloků jsou stavěny pro tento styl údržby. Mají přístup pro domazávání, stavěcí šroub nebo pojistný kroužek pro montáž hřídele a těsnicí uspořádání, které funguje jak při zadržování maziva, tak při periodickém vstřikování.
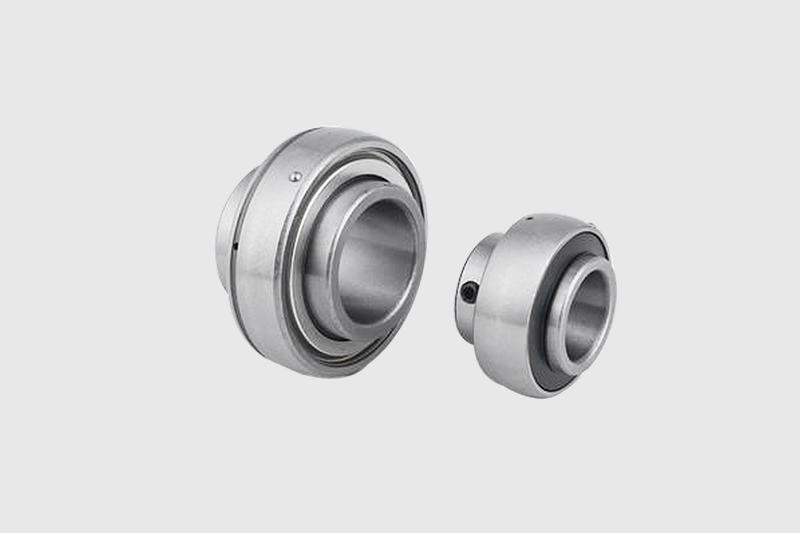 Ložisko vložky s pojistným šroubem UC pro domazávání Toto ložisko vložky se vyznačuje aretací stavěcího šroubu a mazací drážkou se vstupními otvory, což umožňuje snadné připojení k automatizovaným dávkovacím linkám pro pravidelné vstřikování maziva do průmyslových strojů. Zobrazit produkt →
Série ložisek s uzamykatelnými vložkami se stavěcím šroubem Ningbo Sanya od Ningbo Sanya je dobrým příkladem ložiska, které přijímá mazivo přes dávkovací vedení. Vnější kroužek má mazací drážku a vstupní otvory a uspořádání stavěcího šroubu drží ložisko na hřídeli, zatímco dávkovací modul dodává požadované množství maziva v každém intervalu.
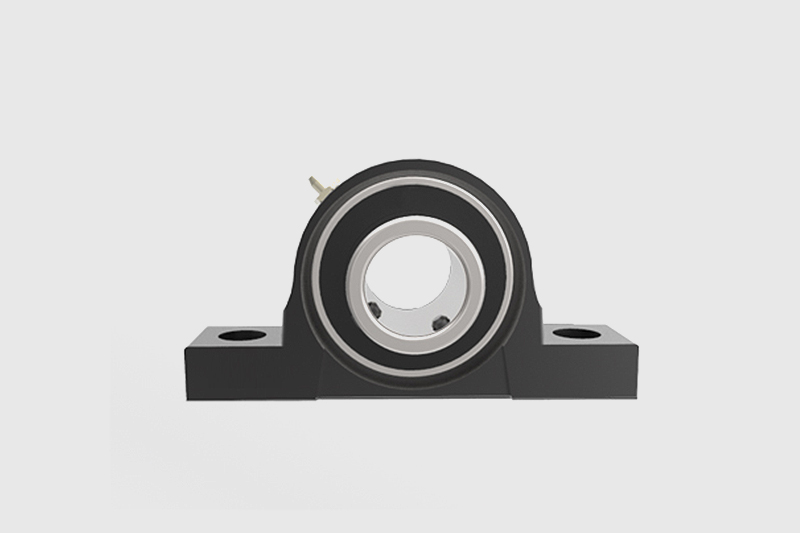 Jednotka polštářového bloku UCP s ložiskem UC a litinovým pouzdrem Tato jednotka, která kombinuje vložkové ložisko UC s pevným litinovým pouzdrem, poskytuje sestavu připravenou k montáži s mazacím šroubením, která chrání proti nárazu a znečištění dopravníků a zemědělské techniky. Zobrazit produkt →
Když je ložisko namontováno v pouzdře, jednotka polštářového bloku se stane kompletní sestavou. Jednotky polštářových bloků řady UCP kombinují vložkové ložisko UC s pevným litinovým pouzdrem, což dává týmu údržby jedinou součást, která je připravena pro mazací šroubení. Pouzdro také chrání ložisko před nárazem a znečištěním, což je významnou výhodou u dopravníků a zemědělské techniky.
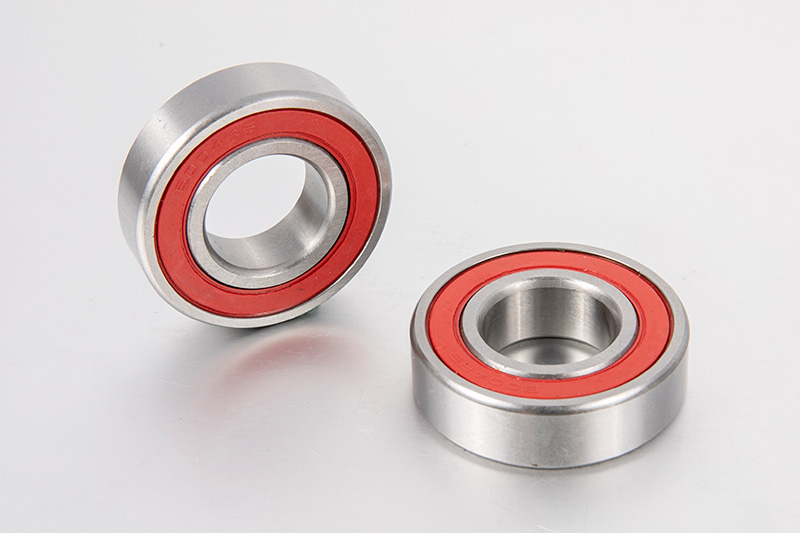
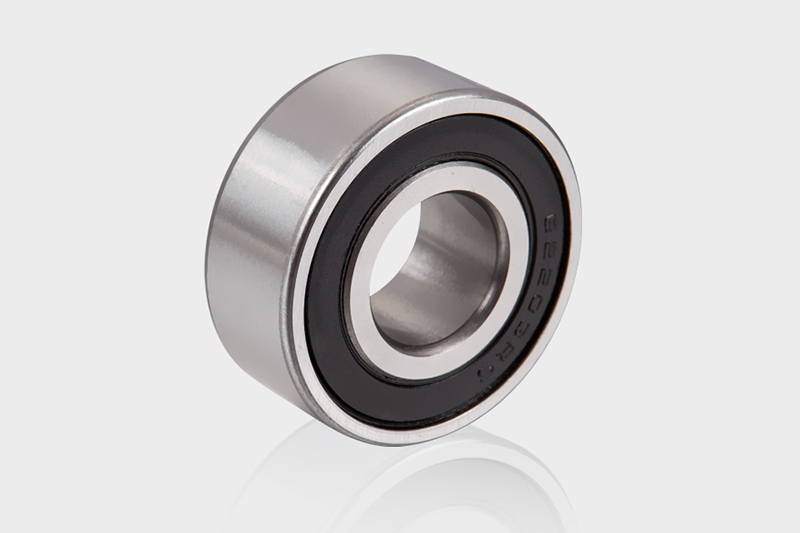
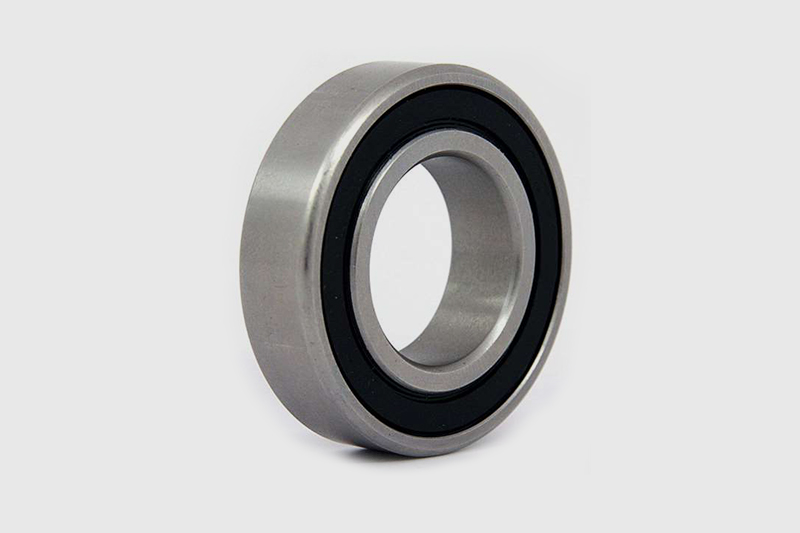
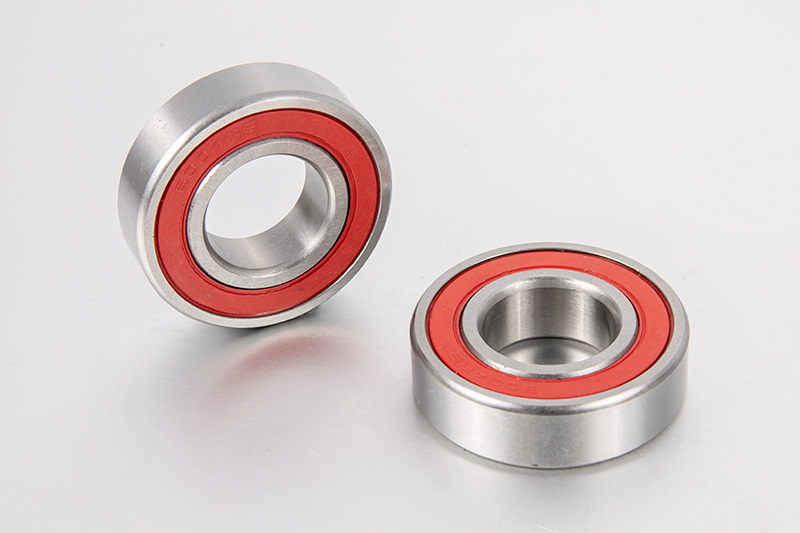 Kuličkové ložisko řady 6000 s hlubokou drážkou se dvěma kontaktními těsněními Toto ložisko, vybavené oboustranným kontaktním těsněním, nabízí odolnost proti prachu a vodě, předem namazané pro bezúdržbový provoz, vhodné pro elektromotory a čerpadla v zařízeních s nepřetržitým provozem. Zobrazit produkt →
Pro stroje, které používají kuličková ložiska přímo ve skříni nebo v zakázkové sestavě, nabízí kuličkové ložisko řady 6000 se dvěma kontaktními těsněními standardní ložisko s ochranou proti prachu a může být specifikováno pro domazávání prostřednictvím externího dávkovacího připojení. Je vhodný pro elektromotory, čerpadla a další nepřetržitě běžící zařízení.
Při výběru ložiska pro projekt automatického dávkování hledejte důkazy, že výrobce ložisko navrhl s ohledem na přístup údržby. Chcete-li se dozvědět více o tom, jak často ložiska vložek skutečně potřebují mazání, přečtěte si tento návod k intervalům mazání vložkových ložisek . A pokud zařízení zpracovává sypký materiál, ložiska dopravníkového systému jsou přímou aplikací, kde se dávkování rychle vyplatí.
Vliv na údržbu a životnost zařízení
Finanční případ pro automatické dávkování maziva je jednoduchý. Jedno selhání ložiska na výrobní lince může stát tisíce dolarů ve ztrátě produkce plus práce a náhradní díly. Dávkovací systémy omezují tyto poruchy tím, že udržují film maziva neporušený. Odstraňují také lidskou proměnnou: už žádné vynechané mazací body, žádné přemazávání, žádné dohady o stavu ložiska skrytého za ochranným krytem.
V mnoha průmyslových zařízeních spotřeba maziva klesne o 30 až 50 procent, když ruční mazání nahradí dávkovací systém. Mazivo se používá přesně tam, kde je potřeba, místo aby se otíralo z armatur nebo nechávalo v zásobníku vedle stroje. Toto snížení také snižuje náklady na likvidaci odpadu a udržuje pracovní prostor čistší, což je důležité v potravinářských nebo textilních závodech, kde je riziko kontaminace.
Monitorování stavu se také stává informativnějším. Protože jsou dávkovací intervaly předvídatelné, náhlý nárůst vibrací nebo teploty ložiska lze vysledovat zpět ke konkrétní události, jako je ucpané dávkovací potrubí, porucha pístu nebo změna kvality maziva. Operátoři mohou reagovat na příčinu namísto reakce na prasklé ložisko.
Implementační kroky pro program dávkování
Začněte v malém. Identifikujte ložiska, jejichž výměna je nejdražší nebo která jsou nejdůležitější pro dobu provozuschopnosti. Pro každé ložisko si zapište množství maziva výrobce a doporučení intervalu. Pokud ložisko ještě není vybaveno funkcí domazávání, zvažte jeho výměnu za ložisko, které má mazací drážku a šroubení. Zde se stává relevantní výběr z předchozí části.
Dále zvolte typ dávkovacího systému. Jednořadé progresivní systémy jsou nejběžnější pro malou skupinu ložisek. U stroje s dlouhým seznamem mazacích míst zvládne dvoupotrubní systém větší délky vedení a robustnější provozní podmínky. V obou případech musí servisní technik zkalibrovat dávku na pumpě a ověřit, že dávkovací moduly v blízkosti ložisek dodávají očekávané množství.
Nastavte plán údržby kolem systému, ne naopak. Zkontrolujte hladinu nádržky, zkontrolujte, zda dávkovací potrubí netěsní nebo není zalomené, a vyměňte opotřebované šroubení. Použijte mazivo, které odpovídá provozní teplotě a otáčkám ložiska. Vysokoteplotní silikonové mazivo se nebude chovat jako lithiové mýdlové mazivo a nesprávná volba může způsobit, že dávkovací systém odměří nesprávný objem nebo se mazivem vůbec nepohne.
Automatizované dávkování maziva není o přidávání dalšího maziva. Jde o dodání správného množství maziva na správné místo ve správný čas. Když spárujete správně navržené ložisko se systémem řízeného dávkování, získáte hladší chod, delší životnost a méně překvapení. Pro průmyslové zákazníky, kteří chtějí upustit od reaktivní údržby, je kombinace znovumazatelného ložiska a spolehlivé dávkovací jednotky konkrétním krokem k předvídatelné výrobě.